
Почему одни пластиковые окна годами сохраняют геометрию, легко открываются и защищают от сквозняков, а другие начинают доставлять неудобства уже через несколько сезонов? Дело не только в качестве профиля. Большое значение имеют технология изготовления, точность сборки и правильно подобранные комплектующие.
Производство пластиковых окон VEKA включает несколько последовательных этапов: от изготовления ПВХ-профиля до проверки готовой конструкции. Разберемся, какие материалы используются, как собирают оконные блоки и что влияет на их надежность.
Основа конструкции — многокамерный профиль из поливинилхлорида. Этот материал хорошо подходит для окон благодаря устойчивости к влаге, простоте ухода и способности сохранять эксплуатационные характеристики при температурных колебаниях.
Для производства профилей VEKA используют ПВХ-композицию со специальными добавками, повышающими стойкость материала к внешним воздействиям.
Однако пластиковая рама — только часть окна. Для изготовления полноценной конструкции необходимы и другие компоненты:
Каждый компонент выполняет собственную задачу. Даже качественный профиль не компенсирует ошибки при установке стеклопакета или неправильную регулировку механизмов.
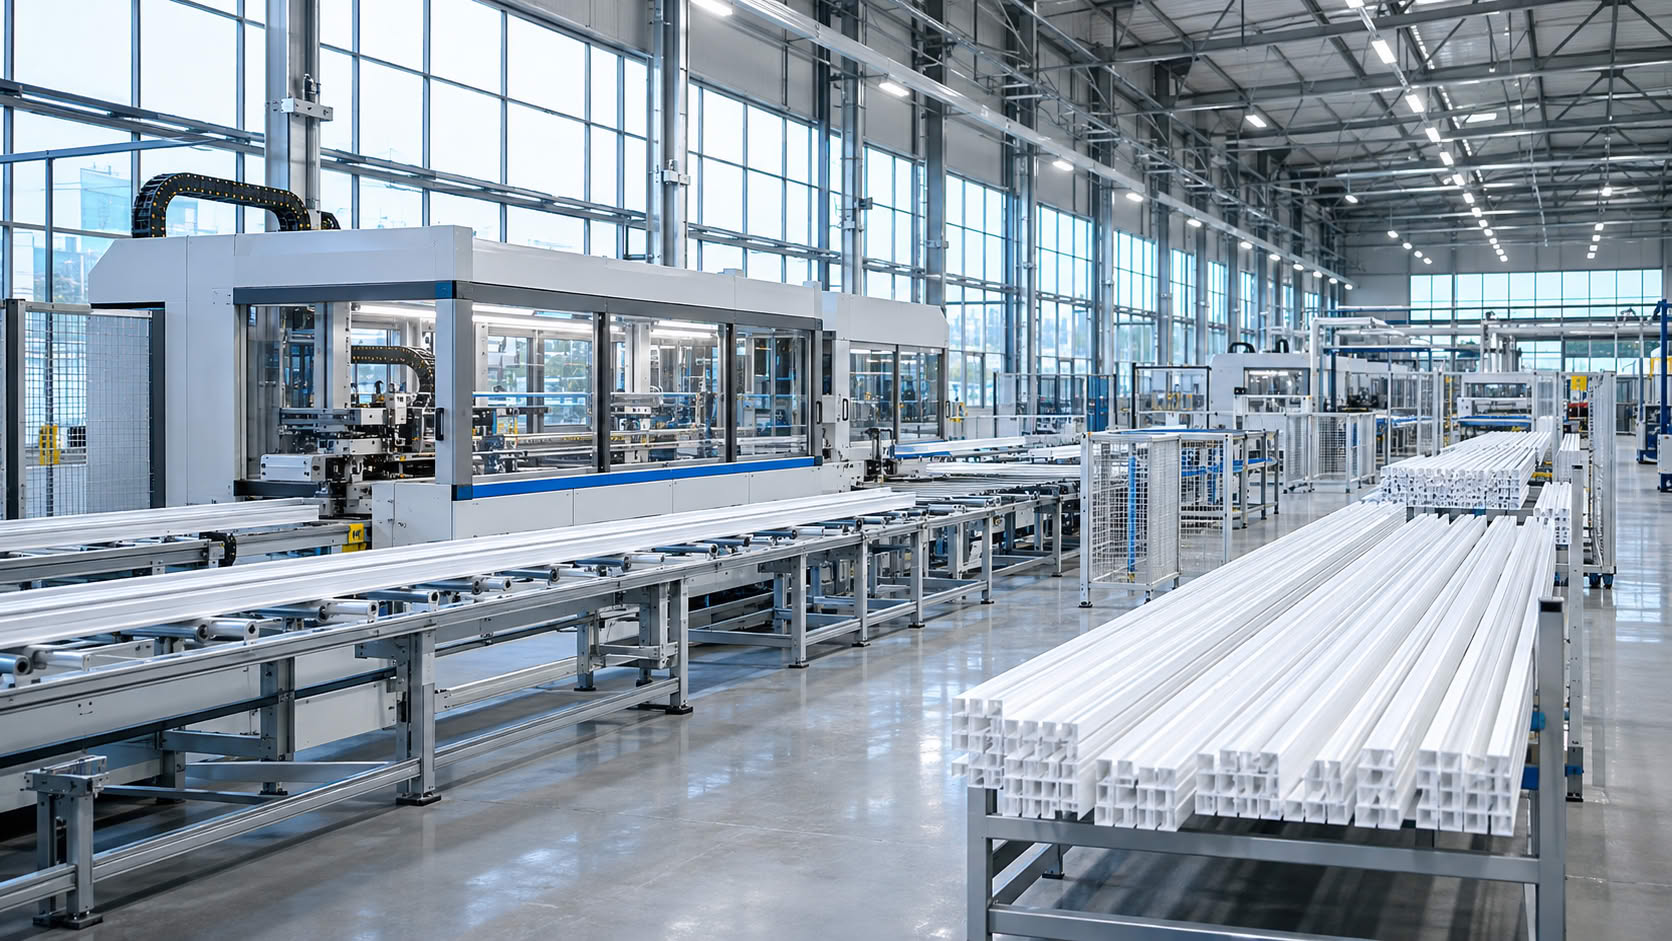
Производство окон VEKA начинается с изготовления профильных систем. Подготовленная смесь ПВХ и технологических добавок поступает в экструдер, где нагревается и приобретает пластичность.
Затем материал проходит через формующую головку, которая задает будущему профилю определенное сечение. После охлаждения и калибровки получают длинномерные заготовки с внутренними перегородками и воздушными камерами.
Количество камер, монтажная глубина и толщина стенок зависят от выбранной системы. Например, в линейке VEKA есть профили с монтажной глубиной 58, 70 и 82 мм.
Особое внимание уделяется толщине стенок. Профильные системы VEKA класса А имеют увеличенную толщину наружных стенок, что способствует прочности сварных углов и устойчивости конструкции к нагрузкам.
На оконном производстве профильные заготовки нарезают по размерам будущей рамы и створок. Для этого используют специальные пилы, обеспечивающие точность реза.
На данном этапе особенно важна геометрия. Даже небольшие отклонения могут привести к проблемам при соединении деталей и последующей установке стеклопакета.
После раскроя внутрь основных камер устанавливают стальные усилители и закрепляют их механическим способом.
Армирование помогает оконной конструкции сопротивляться ветровым нагрузкам, уменьшает риск деформации и повышает стабильность крепления отдельных элементов.
Следующая операция — соединение профильных заготовок в единую конструкцию. Торцы деталей нагревают на сварочном оборудовании, после чего соединяют под заданным давлением.
В результате образуется прочное угловое соединение без применения клея.
После остывания сварных швов оборудование удаляет технологические наплывы пластика. Углы приобретают аккуратный вид, а рамы и створки поступают на дальнейшую обработку.
При этом важно не только качество сварки. Производитель должен соблюдать установленные параметры температуры, времени нагрева и давления, поскольку нарушения технологии способны снизить прочность соединений.
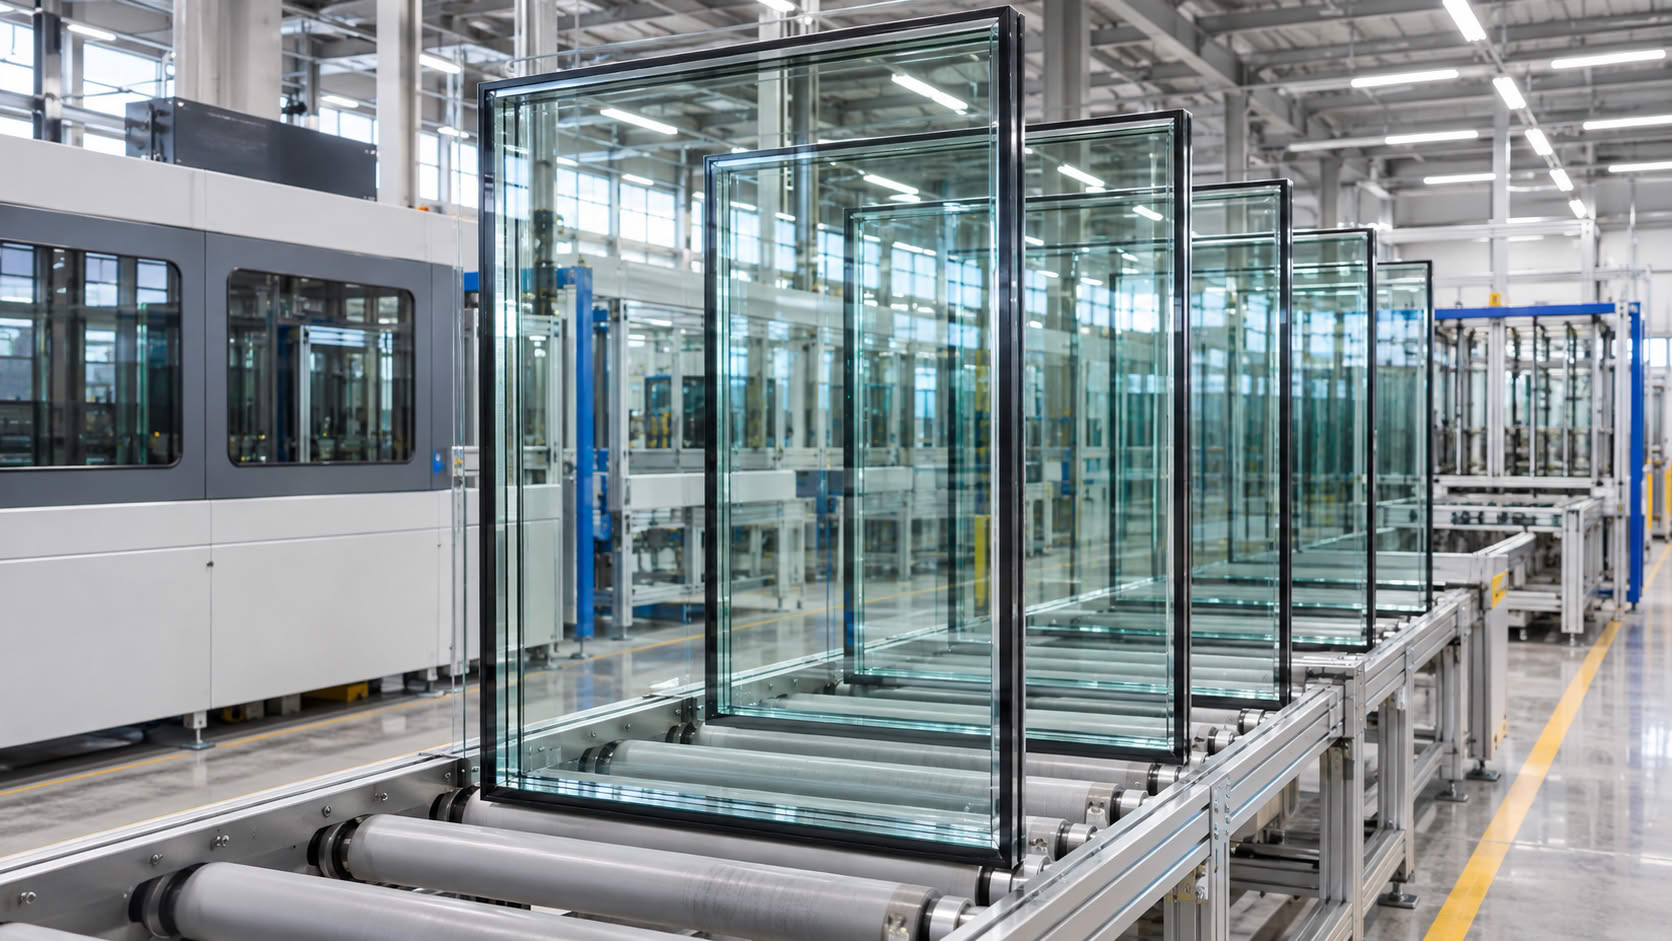
Стеклопакет занимает большую часть площади окна, поэтому его характеристики заметно влияют на теплоизоляцию, шумоизоляцию и освещенность помещения.
В зависимости от требований проекта могут использоваться обычные, энергосберегающие, мультифункциональные и другие виды стекол.
Производство стеклопакетов включает раскрой стекла, подготовку дистанционных рамок, сборку и герметизацию. Для снижения теплопотерь межстекольное пространство в некоторых вариантах заполняют аргоном.
Готовый стеклопакет устанавливают в створку или раму с использованием опорных и дистанционных подкладок. Затем его фиксируют штапиками.
Правильное распределение нагрузки на подкладки особенно важно для открывающихся створок: от этого зависит сохранение геометрии при эксплуатации.
На заключительных стадиях сборки устанавливают петли, ручки, запорные элементы и другие механизмы.
Фурнитура должна соответствовать размерам и массе створки. Для широких или тяжелых конструкций подбирают комплектацию, рассчитанную на соответствующие нагрузки.
По периметру предусмотренных пазов размещают уплотнители. Они помогают обеспечить герметичность закрытого окна.
После установки механизмов проверяют работу створок и регулируют прижим. Окно должно открываться без заеданий, а его подвижные элементы — занимать правильное положение относительно рамы.
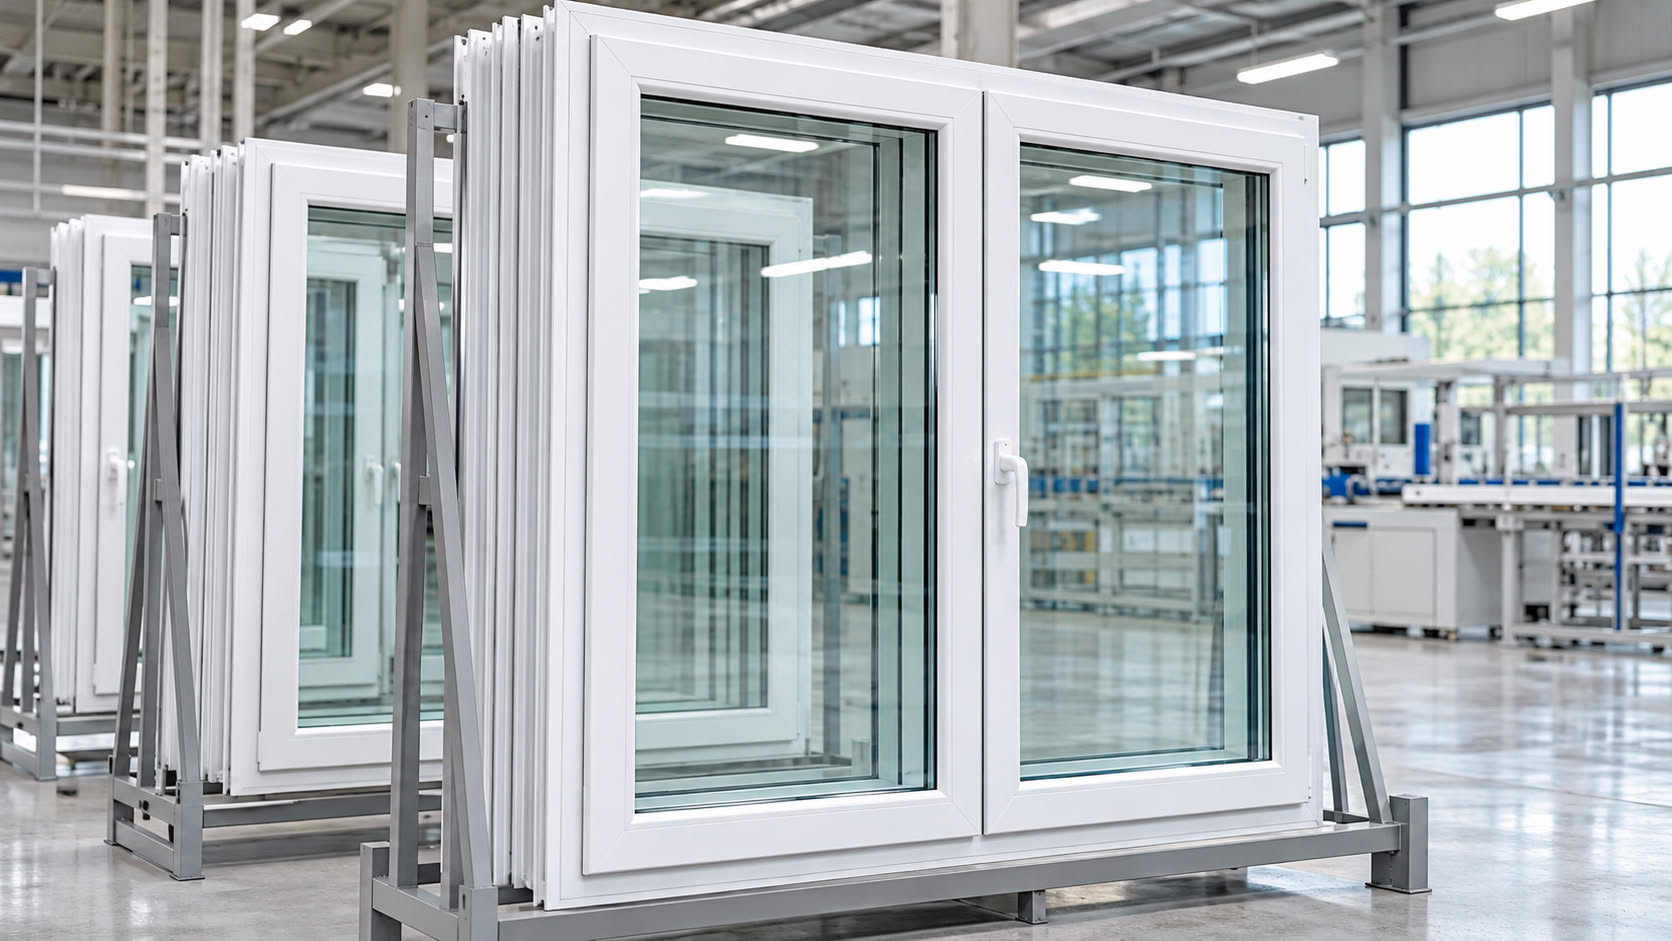
Перед отправкой заказчику готовые оконные блоки проходят проверку. Контроль позволяет выявить дефекты сборки, которые не всегда заметны при обычном внешнем осмотре.
Специалисты оценивают геометрию конструкции, качество соединений, правильность установки стеклопакета, работу фурнитуры и состояние уплотнителей.
Также проверяют комплектность изделия и соответствие параметров заказу.
Современное автоматизированное оборудование помогает поддерживать точность производственных операций, но окончательное качество зависит и от соблюдения технологии на каждом участке.
Даже при использовании одинаковой профильной системы готовые окна могут различаться по характеристикам. Причина — в комплектации и особенностях изготовления.
Для выбора подходящей конструкции стоит учитывать монтажную глубину профиля, тип стеклопакета, наличие армирования, размеры створок и качество фурнитуры.
Не менее важна профессиональная установка. Неправильно выполненный монтаж способен ухудшить теплоизоляцию и герметичность даже хорошо изготовленного окна.
Компания ЭКООКНА производит пластиковые окна с использованием профильных систем VEKA на собственном современном оборудовании. Специалисты помогут подобрать конструкцию с учетом размеров проема, особенностей помещения и требований к остеклению. Чтобы уточнить характеристики и варианты исполнения, можно обратиться за консультацией.
Получайте первыми промокоды на скидку, выгодные акционные предложения и информацию о новинках!

